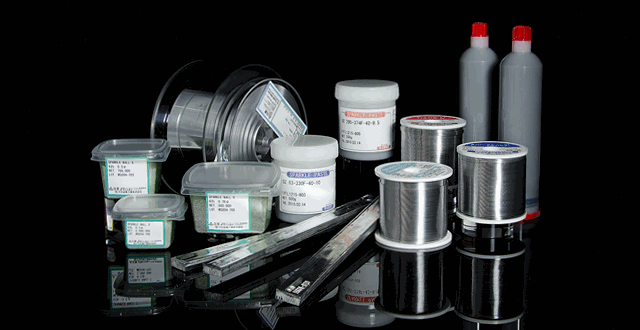
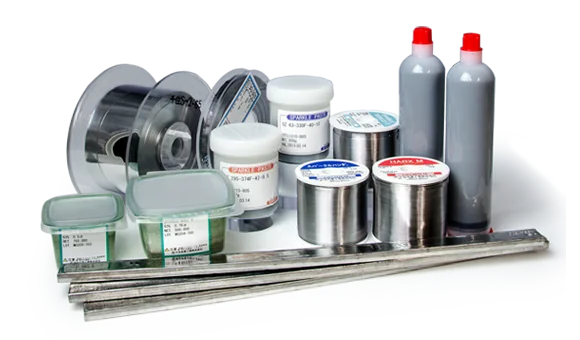
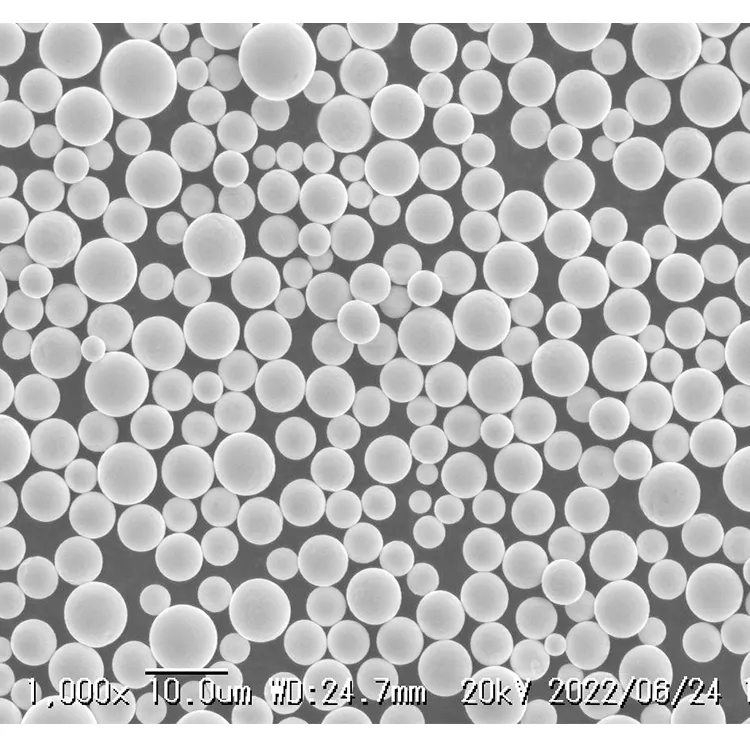
千住 EcoSolder 系列是全球无铅焊接领域的标杆产品。自千住率先推出无铅焊料以来,EcoSolder 经历数十年持续研发迭代,以卓越的可靠性、优异的润湿性和丰富的产品阵容,成为全球主流电子制造商的首选焊接材料。

⚙️ 焊锡合金
EcoSolder 系列采用 SAC305(Sn-3.0Ag-0.5Cu)为核心合金成分,辅以多种微量合金元素,兼顾润湿性、机械强度和可靠性,适用于各种无铅焊接工艺。

📦 产品阵容
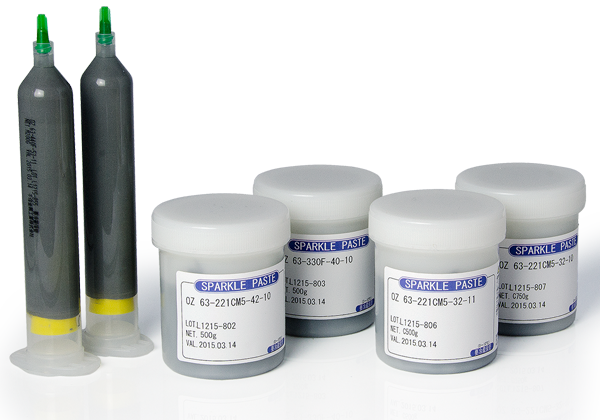
涵盖锡膏、锡丝、锡条、锡球、预成型焊片五大产品形态,支持多种合金配方和规格尺寸,满足从精密电子到汽车电子的全场景需求。

🌡️ 低温焊接解决方案
针对热敏感元器件和基板,千住提供 Sn-Bi 系低温焊料,降低焊接温度 30~50°C,有效保护敏感元件,提升良品率。
⚪ 焊锡球
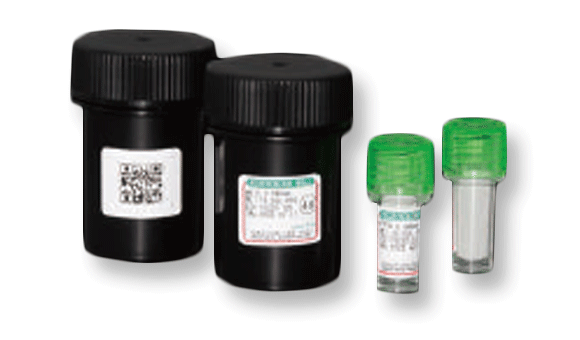
SAC305 无铅焊锡球,粒径均匀、球形度好、氧含量低,适用于 BGA / CSP 等精密封装回流焊接。
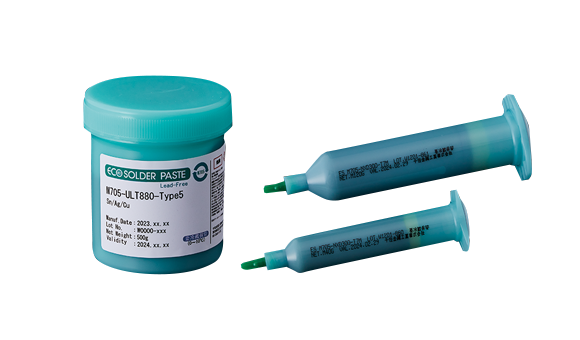
🧴 焊锡膏
无铅焊锡膏采用优质锡粉与低残留助焊剂配方,印刷脱模性好、润湿性强,满足细间距高密度贴装工艺要求。
主要合金体系
| 合金成分 |
熔点范围 |
特点与适用场景 |
| SAC305(Sn-Ag-Cu) |
217–220°C |
无铅标准合金,可靠性高,广泛用于消费电子、通信设备 |
| Sn-Cu(Sn-3Ag标准型) |
227°C |
成本优势明显,适用于波峰焊大规模生产 |
| Sn-Bi 低温合金 |
138–170°C |
低温焊接,适用于热敏感元器件及双面板返修工艺 |
| 高温 Sn-Ag 系 |
熔点 220°C |
高可靠性需求,适用于功率器件、汽车电子、航空航天 |
产品特点
- 符合 RoHS、REACH、WEEE 国际环保标准
- 润湿性优异,焊点光亮、强度高
- 低空洞率,提升产品可靠性与贴装良率
- 覆盖手工焊 / 回流焊 / 波峰焊全工艺
- 支持 0.3mm Pitch 超细间距印刷
- 千住原厂技术支持,可提供详细 SDS / TDS
典型应用
半导体封装
汽车电子
消费电子
通信设备
LED 照明
新能源 / 储能
🔩 锡膏型号一览
点击下方型号查看详细参数与特性:
📁
M705-GRN360-K2-V
SAC305 标准型
千住 EcoSolder M705-GRN360-K2-V 无铅焊锡膏(Pb-Free),用于电器、电子零部件的线路连接回流焊接。合金 SAC305(Sn-3.0Ag-0.5Cu),固相线 217℃/液相线 220℃,焊粉粒径 25–36 μm,助焊剂含量 10.5–12.5 mass%,粘度 180–220 Pa·s。助焊剂氯含量 ≤0.02 mass%,铜板腐蚀试验合格,绝缘阻抗常态 ≥1×10¹² Ω、加湿后 ≥1×10¹¹ Ω,残留物绝缘性可靠。适用于细间距印刷与通用回流焊工艺,每批随货附试验成绩报告。
合金成分:SAC305(Sn-3.0Ag-0.5Cu)— Ag 3.0±0.1%、Cu 0.50±0.05%,杂质符合 JIS Z 3282 A 级
熔融温度:固相线 217℃ / 液相线 220℃;比重 7.4
焊粉粒径 25–36 μm(≥80 mass%);助焊剂含量 10.5–12.5 mass%
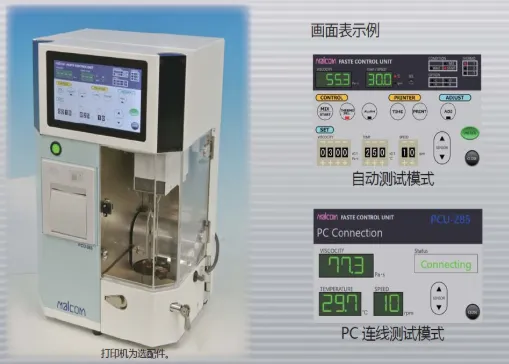
焊膏粘度:180–220 Pa·s(25℃,Malcom PCU-205 旋转粘度计)
可靠性:氯含量 ≤0.02 mass%;铜板腐蚀 无;绝缘阻抗 常态 ≥1×10¹² Ω、加湿后 ≥1×10¹¹ Ω;水溶液阻抗 ≥100 Ω·m
机械性能(参考值):抗拉强度 53.3 MPa(24℃)/27.9 MPa(105℃);延伸率 46%(24℃)/51%(105℃)
包装与储存:500 g 绿色塑料罐,20 罐/箱(净重10kg);未开封 0–10℃ 冷藏,制造日起 6 个月
熔点 217–220°C
粘度 180–220 Pa·s
焊粉粒径 25–36 μm
助焊剂 10.5–12.5%
冷藏 0–10℃ 保质 6 个月
📁
M705-GRN360-K2-VZH
无卤 ROL0 型
千住 EcoSolder M705-GRN360-K2-VZH 无卤无铅焊锡膏,合金 SAC305(Sn-3.0Ag-0.5Cu)。助焊剂按 J-STD-004 为 RO/活性 L0(ROL0)低活性体系,卤化物含量 0.0%、不添加卤素。固相线 217℃/液相线 219℃,球形焊粉粒径 20–38 μm,助焊剂含量 11.2%,粘度 200 Pa·s、触变指数 0.60。表面绝缘阻抗 >1×10¹² Ω(40℃/90%RH×168h),电化学迁移试验合格(85℃/85%RH、DC45V×1000h),铜镜与铜板腐蚀试验均合格,残留物绝缘性优良。适用于对卤素与离子污染有严格限制的汽车电子、通信设备及高密度组装。
合金与助焊剂:SAC305(Ag 3.0 / Cu 0.5 / Sn 余量);RO 型、活性 L0(ROL0,J-STD-004)
熔融温度:固相线 217℃ / 峰值·液相线 219℃;比重 7.4
焊粉:球形,粒径 20–38 μm;助焊剂含量 11.2 mass%
卤素:卤化物 0.0%(JIS Z 3197);不添加卤素(EN 14582);符合 RoHS 指令
粘度与流动性:200 Pa·s(连续印刷 171–193 Pa·s);触变指数 0.60
可靠性:表面绝缘阻抗 >1×10¹² Ω(40℃/90%RH×168h);电化学迁移合格(85℃/85%RH、DC45V×1000h);铜镜/铜板腐蚀合格
工艺与储存:加热塌落 ≤0.3 mm;粘性 1.3 N 保持 24 小时以上;未开封 0–10℃ 冷藏 6 个月
熔点 217–219℃
粒径 20–38 μm
无卤 ROL0
粘度 200 Pa·s
助焊剂 11.2%
冷藏 0–10℃ 6 个月
📁
M705-S101ZH-S4
无卤素 SHF
千住无卤素无铅锡膏 SHF M705-S101ZH-S4(合金 SAC305),可广泛应用于 SMT 工艺,覆盖从标准尺寸元件(如 0603 芯片)到精细间距元件(如 0.5 mm 间距 BGA、0201 芯片)的贴装需求。助焊剂残留物无色、透明、无气泡,对元件的可焊性良好;钢网连续印刷 24 小时后粘度值变化小,操作与贮存稳定性好,可减少浪费;针对 BGA 融合(溶解)不良有良好改善效果。焊锡膏材料由日本工厂制造、海外工厂从日本进口后搅拌包装,品质有保障。
应用范围:标准尺寸元件(0603 芯片)至精细间距元件(0.5 mm 间距 BGA、0201 芯片)
助焊剂特性:无卤素配方;残留物无色、透明、无气泡,对元件可焊性良好
印刷稳定性:钢网连续印刷 24 小时,粘度值变化小,操作与贮存稳定、减少浪费
焊接品质:有效改善 BGA 融合(溶解)缺陷
生产与品质:锡膏材料由日本工厂制造,海外工厂进口后搅拌包装
0201 / 0.5 mm BGA
连续印刷 24 h 粘度稳定
残留无色透明
BGA 融合缺陷改善
日本制材料
📁
M705-S101HF-S4(V)
低空洞 / HiP 改善型
千住 EcoSolder M705-S101HF-S4(V) 无卤素无铅焊锡膏,合金 SAC305(Sn-3.0Ag-0.5Cu)。采用球形 Type 4(20–38 μm)焊粉与 ROL0 低活性助焊剂,助焊剂中 Cl、Br 含量低于 500 ppm,且不添加其他卤素元素。针对 QFN/LGA 等底部端子元件的空洞,以及 HiP(Head-in-Pillow,枕头效应)不良有明显改善。按千住空洞试验条件(120 μm 钢网、Cu+OSP 表面处理):QFN 空洞面积率由常规品 34.3% 降至 10.4%,LGA 由 2.7% 降至 1.7%;0.5 mm 间距 BGA 的 HiP 试验中,不良数明显少于常规品。加热塌落最大 0.3 mm,焊锡球试验合格,润湿性为 JIS Z 3284 Rank 1–2。
合金与熔点:SAC305(Sn-3.0Ag-0.5Cu),熔点 217–220℃(DSC)
焊粉:球形,Type 4,粒径 20–38 μm
助焊剂:ROL0(J-STD-004),含量 11.5%;Cl、Br<500 ppm(EN 14582),不添加其他卤素
粘度与触变指数:200 Pa·s,T.I. 0.60(JIS Z 3284,Malcom 法)
空洞表现:QFN 34.3%→10.4%,LGA 2.7%→1.7%(千住空洞试验,120 μm 钢网,Cu+OSP)
HiP(枕头效应):0.5 mm 间距 BGA、SAC305 焊球,不良数显著低于常规品
推荐回流曲线:预热 150–180℃/约 150 s,峰值 240℃,220℃ 以上 40 s,升温 1–2℃/s
熔点 217–220°C
Type 4 / 20–38 μm
QFN 空洞 ≈10%
HiP 不良改善
无卤 ROL0
塌落 ≤0.3 mm
📁
M705-ULT369
通用型(全工序优化)
千住 EcoSolder M705-ULT369 是面向当前实装趋势(元器件小型化、薄型化与基板高密度化)设计的通用型无铅焊锡膏,合金 SAC305。针对印刷、回流、检查各道工序重新优化:采用 Type 5(15–25 μm)焊粉,改善脱模性以提升微小开口的转写量、减少网板侧壁残留;采用高预热型助焊剂体系,在焊锡熔融前不消耗活性、抑制预热阶段挥发并强化防止二次氧化,弥补细粉易氧化的弱点;综合运用增加焊锡量、与基板高贴合性、耐热性和焊盘浸润性,解决 NWO(不润湿开路)与 BGA 未融合两大 BGA 不良(加速试验下 BGA 不良发生数由 16.33/12.67 降至 0.33/0.00)。浸润爬升能力经优化,对 Ni 等各种电镀及 QFN 端面均显示良好浸润;同时提升保存安定性与作业性。
产品定位:面向元器件小型化与基板高密度化的通用型焊锡膏,印刷/回流/检查各工序重新优化
焊粉:Type 5(15–25 μm),适配微小开口与薄印刷厚度(保证 3 颗以上焊粉高度)
印刷性:改善脱模性,减少网板侧壁残留、提高与基板贴合性,微小开口转写量提升
耐热性:高预热型——焊锡熔融前不消耗活性、抑制预热期助焊剂挥发、强化防止二次氧化
BGA 对策:综合解决 NWO(不润湿开路)与 BGA 未融合,加速试验下 BGA 不良数 16.33/12.67 → 0.33/0.00
润湿性:优化浸润爬升能力,对 Ni 等各种电镀及 QFN 端面均显示良好浸润
空洞对策:大开口依靠熔融后助焊剂流动性排出,微小开口避免卷入空洞,可对应各种网板开口
熔点 217–220°C
Type 5 / 15–25 μm
NWO / BGA 未融合改善
微小开口转写量提升
高预热耐热型
全工序通用型
📁
M705-SHF
无卤素型
千住 EcoSolder M705-SHF 无卤素无铅焊锡膏,合金 SAC305(Sn-3.0Ag-0.5Cu),由千住金属(上海)有限公司在日本专利(第 3027441 号)与美国专利(第 5527628 号)许可下制造。焊粉粒度 25–36 μm,助焊剂含量 11.5%±1,助焊剂中氯含量低于 0.01%,为无卤素(Halogen-Free)配方。铜板腐蚀试验无腐蚀;绝缘电阻常态 1×10¹² Ω 以上、加湿后 1×10¹⁰ Ω 以上;塌陷小于 0.3 mm,粘着力 1.0 N 以上,焊锡球 3 级以下。适用于注重环保与长期可靠性的电子制造,如汽车电子、医疗设备等领域。
合金与熔融温度:SAC305(Sn-3.0Ag-0.5Cu),固相线 217℃/液相线 220℃(STM-11),比重 7.4
焊粉与粘度:粒度 25–36 μm(STM-12-4);粘度 200±30 Pa·s(初品),T.I. 0.55–0.65
助焊剂:含量 11.5%±1(STM-5);氯含量 <0.01%(STM-27),无卤素配方
可靠性:绝缘电阻常态 ≥1×10¹² Ω、加湿后 ≥1×10¹⁰ Ω(STM-30-11);铜板腐蚀试验无腐蚀(STM-28-1)
印刷与焊接:塌陷 <0.3 mm(STM-40);焊锡球 3 级以下(STM-38-1);粘着力 ≥1.0 N(STM-43-1)
机械特性(参考值):抗拉强度 53.3 MPa(24℃)/27.9 MPa(105℃);延伸率 46%/51%;线膨胀系数 21.7×10⁻⁶/℃
包装与储存:500 g 粉色塑料罐,20 罐/泡沫盒+纸箱(净重 10 kg);未开封 0–10℃ 冷藏,制造日起 6 个月
熔点 217–220°C
无卤素
氯 <0.01%
RoHS 对应
保质 6 个月
📁
M705-515A(8)C1-T7G
水溶性(水洗型)
千住 EcoSolder M705-515A(8)C1-T7G 水溶性(水洗型)焊锡膏,助焊剂型号 515A(8)C1,合金以 M705(Sn-3.0Ag-0.5Cu)为代表,同系列亦可对应 Sn/Ag、Sn95/Sb5 等合金。焊后残留可溶于水,在 60℃ 水中手动摇洗 1 分钟即可清除,适用于对清洁度要求高的精密电子组装。卤素含量低于 0.01%(不添加卤化物);粘度 220 Pa·s、触变指数 0.50,连续印刷 8 小时后粘度仅由 215 降至 198 Pa·s、T.I. 由 0.50 升至 0.58,印刷与加热塌落均保持稳定;焊锡球试验与铜板润湿试验 8 小时无变化(无去润湿),0603 电容 80 颗立碑 0 件。最高回流温度 260℃,可用空气或氮气回流(推荐氮气,O₂<1000 ppm)。冷藏保存(10℃ 以下)。
助焊剂与合金:515A(8)C1 水溶性助焊剂;合金 Sn/Ag/Cu(M705=Sn-3.0Ag-0.5Cu),同系列可对应 Sn/Ag、Sn95/Sb5 等
卤素与粘度:卤素<0.01%(不添加卤化物);粘度 220 Pa·s、触变指数 0.50;球形焊粉
温度条件:最高回流温度 260℃;冷藏保存 10℃ 以下;可用空气/氮气回流,推荐氮气(O₂<1000 ppm)
推荐回流曲线(N₂):预热 135–175℃/约 60 s,峰值 230–245℃,220℃ 以上 30–50 s;空气回流时预热最长 60 s、220℃ 以上最长 40 s
连续印刷稳定性(8 h):粘度 215→198 Pa·s、T.I. 0.50→0.58;印刷塌落 0.2 mm 间距 OK、加热塌落(150℃×1 min)0.3 mm 间距 OK
焊接性:焊锡球试验 8 h 无变化;铜板润湿试验 8 h 无去润湿;0603 电容 80 颗,各时点立碑均为 0 件
清洗条件:60℃ 水,手动摇洗 1 分钟(基板 SMIC003,0.12 mm 钢网印刷、氮气回流后清洗)
熔点 217–220°C
SAC305
卤素 <0.01%
8 小时连续印刷稳定
0603 立碑 0/80
RoHS 合规
📁
M705-PLG-32-11
标准通用型
千住 EcoSolder M705-PLG-32-11 无铅焊锡膏,合金 SAC305(Ag 3.0±0.1%、Cu 0.50±0.05%,Sn 余量),不纯物符合 JIS Z 3282 A 级;由千住金属(上海)有限公司在日本专利(第 3027441 号)与美国专利(第 5527628 号)许可下制造,用于电器、电子零部件的线路连接焊接。助焊剂含量 10–12%,助焊剂中氯含量 0.01–0.09%;焊粉粒度 25–36 μm,粘度 200±30 Pa·s(Malcom PCU-205,25℃)。铜板腐蚀试验为无腐蚀状态;绝缘阻抗常态 1×10¹¹ Ω 以上、加湿后(40±2℃、90–95%RH、168 h)1×10¹⁰ Ω 以上;水溶液阻抗 100 Ω·m 以上;回流性要求无未熔焊粉及黑色物。每批均附化学成分、粘度、助焊剂含量、氯含量四项检查的成绩报告书。
合金与熔融温度:SAC305(Ag 3.0±0.1、Cu 0.50±0.05、Sn 余量),固相线 217℃/液相线 220℃(STM-11),比重 7.4
焊粉与粘度:粒度 25–36 μm(STM-12-4);粘度 200±30 Pa·s(STM-7-7,Malcom PCU-205,25℃)
助焊剂:含量 10–12%(STM-5);助焊剂中氯含量 0.01–0.09%(STM-27)
电气可靠性:铜板腐蚀试验无腐蚀(STM-28-1);绝缘阻抗常态 ≥1×10¹¹ Ω、加湿后 ≥1×10¹⁰ Ω(STM-30-8);水溶液阻抗 ≥100 Ω·m(STM-32-1)
外观与回流性:助焊剂不分离、平滑膏状(STM-1);回流后无未熔焊粉及黑色物(STM-34-1)
机械特性(参考值):抗拉强度 53.3 MPa(24℃)/27.9 MPa(105℃);延伸率 46%/51%;线膨胀系数 21.7×10⁻⁶/℃
包装与储存:500 g 绿色塑料容器,20 罐/泡沫盒+纸箱(净重 10 kg),内置保冷剂出货;未开封 0–10℃ 冷藏,制造日起 6 个月
熔点 217–220°C
SAC305
粒径 25–36 μm
助焊剂 10–12%
粘度 200±30 Pa·s
保质 6 个月
📁
S70G
HiP 对策 · GRN360 后继
千住 S70G 是继行业标准 GRN360 之后的次世代无铅焊锡膏,基于 GRN360 五年以上的量产实绩开发,面向全部 SMT 焊接工序进一步提升品质与生产率。最突出的改进是强化 CSP/BGA 润湿、防止电气检查难以发现的 HiP(Head & Pillow,枕头效应)非润湿不良;同时改善热塌落、减少助焊剂飞溅、提升 ICT 在线测试的探针接触良率,并继承 GRN360 连续生产时粘度稳定、保存期长的特性。合金适用 SAC 系列(如 M705=Sn-3.0Ag-0.5Cu),其他合金成分可另行商谈。按间距与元件尺寸提供 Type3(25–45 μm)、Type4(25–36 μm)、Type5(15–25 μm)三种粒度选型。
产品定位:GRN360 的后继世代,基于其 5 年以上量产实绩,面向全 SMT 焊接工序提升品质与生产率;合金适用 SAC 系列(M705=Sn-3.0Ag-0.5Cu)
HiP 与空洞:强化 CSP/BGA 润湿,防止电气检查难以发现的 HiP(枕头效应)非润湿不良;BGA/LGA 等底部端子元件的空洞量可减少约 50%
飞溅与润湿:助焊剂飞溅较 K2V 最多减少 50–80%;LCD/PDP 等大焊盘及 B 面氧化焊盘亦具高润湿性,抑制去润湿
印刷与 ICT:改进溶剂抑制钢网开口内干燥(RTP 暂停响应),连续印刷抗氧化、减少废膏;助焊剂残留自焊点表面移开,提升在线/功能测试探针接触良率
粒度选型:Type3 25–45 μm(QFP 0.65–0.5 mm、BGA>0.65 mm);Type4 25–36 μm(0.5–0.4 mm 间距、1608–1005);Type5 15–25 μm(0.3 mm 间距、0603–1005)
使用与保存:冷藏 0–10℃ 保存 6 个月;使用前回温至 23–27℃ 并保持 60 分钟以上(罐温稳定前请勿开盖),手搅或自动搅拌 30–60 秒(过度搅拌会导致变硬、塌落增大);印刷环境 22–28℃/40–60%RH;钢网上的焊膏建议 24 小时内用完
推荐回流曲线(SAC305/M705):峰值推荐 240℃(230–255℃),220℃ 以上 30–60 秒(推荐 40 秒),预热 A 点 150℃(140–160℃)至 B 点 180℃(160–200℃)约 80 秒(60–100 秒);升温速率:预热段平均<5℃/s,其后<4℃/s。可空气回流,氮气回流品质与稳定性更佳
合金与熔点(DSC):M705=Sn-3.0Ag-0.5Cu(固相 217℃/液相 219℃);M707=Sn-1.0Ag-0.7Cu(217℃/224℃);M35=Sn-0.3Ag-0.7Cu(217℃/227℃);焊粉球形,Type3/4/5 三档粒度可选
助焊剂与可靠性:RO 型、活性等级 L0(J-STD-004);卤素(溴离子,助焊剂滴定法)<0.02%,S70G 为含卤产品(非无卤);表面绝缘阻抗>1×10¹²Ω(40℃/90%RH、168h);电迁移>1×10⁹Ω 且无迁移(85℃/85%RH、DC45V、1000h);铜镜与氟化物测试合格
焊膏物性(JIS Z 3284):粘度 190 Pa·s;触变指数 0.65;金属含量 88.5%(助焊剂 11.5%);预热塌落<0.3mm;粘附力 1.1N/24h 以上(150μm);腐蚀测试(铜板)合格;未开封冷藏保质 6 个月
推荐印刷条件(Type3~5):开放挤压式;刮刀平板型(金属/聚氨酯/塑料)、角度 60°(可用 45–60°);印刷速度 30–60mm/s(可用 20–150mm/s);压力 0.20–0.30N/mm;脱板速度 1.0–5.0mm/s(<10mm/s);接触式印刷(snap-off 0mm)
熔点 217℃/219℃(M705)
SAC305
Type3 / 4 / 5 可选
HiP 不良防止
空洞 −50%
飞溅 −50~80%
📁
S70G-HF
无卤素型
千住 S70G-HF 是 S70G 系列中的无卤型无铅焊锡膏,助焊剂不使用卤素(Br、Cl)。回流后助焊剂残留按 EN14582 氧弹燃烧—离子色谱法定量,溴、氯各<900ppm,属面向全球环保要求的环保考虑型产品。性能上完整继承 S70G 平台:强化 CSP/BGA 润湿以抑制电气检查难以发现的 HiP(枕头效应)非润湿;BGA/LGA 空洞量减少约 50%;助焊剂飞溅较 K2V 减少 50–80%;改善暂停后印刷性(RTP)与 ICT 探针接触良率。合金为 M705(Sn-3.0Ag-0.5Cu),其他合金成分可商谈;提供 Type3/4/5 三种粒度。
无卤定义:助焊剂不含卤素(Br、Cl);回流后助焊剂残留以 EN14582 氧弹燃烧—离子色谱法测定,溴<900ppm、氯<900ppm,符合全球环保法规要求
合金与熔点(DSC):M705=Sn-3.0Ag-0.5Cu,固相线 217℃/液相线 219℃;焊粉球形,Type3 25–45 μm、Type4 25–36 μm、Type5 15–25 μm
助焊剂与可靠性:RO 型、活性等级 L0(J-STD-004);表面绝缘阻抗>1×10¹²Ω(40℃/90%RH、168h);电迁移>1×10⁹Ω 且无迁移(85℃/85%RH、DC45V、1000h);铜镜、氟化物测试合格
焊膏物性(JIS Z 3284):粘度 190 Pa·s;触变指数 0.65;金属含量 88.5%(助焊剂 11.5%);预热塌落<0.3mm;粘附力 1.1N/24h 以上(150μm);腐蚀测试(铜板)合格;未开封 0–10℃ 保质 6 个月
性能提升(对 GRN360):HiP 防止——强化 CSP/BGA 润湿;BGA/LGA 等底部端子元件空洞约 −50%;助焊剂飞溅较 K2V −50~80%;连续印刷粘度稳定、保存期长;细间距能力对应 Type5(15–25 μm)
回流与使用:峰值推荐 240℃(230–255℃),220℃ 以上 30–60 秒(推荐 40 秒),预热 150℃→180℃ 约 80 秒;升温速率预热段<5℃/s、其后<4℃/s;空气回流可用,氮气回流品质更佳;钢网上焊膏 24 小时内用完
熔点 217℃/219℃(M705)
SAC305
Br/Cl 各<900ppm
无卤素
Type3 / 4 / 5 可选
HiP 不良防止
空洞 −50%
飞溅 −50~80%
📁
S70G-SX
细间距印刷型
千住 S70G-SX 是 S70G 系列的细间距/高精度印刷型无铅焊锡膏(ECO SOLDER PASTE),采用 Type4(25–36 μm)/Type5(15–25 μm)球形细粉与高触变助焊剂体系,在细开口下兼顾脱模性与抗塌落性:φ0.5mm 开孔、0.3mm 宽狭缝的印刷抜け率达 100%,印刷时 0.4mm、预热时 0.5mm 间隙均不产生 1mm 以上桥连。合金为 M705(Sn-3.0Ag-0.5Cu),固相线 217℃/液相线 220℃,符合 RoHS 指令;每批附化学成分、粘度、助焊剂含量、氯含量四项检查成绩书。
产品定位与粒度:细间距/高精度印刷型;Type4 25–36 μm、Type5 15–25 μm 球形焊粉;适配 φ0.5mm 开孔与 0.3mm 宽狭缝印刷;容器为罐装 500g(或指定质量)
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;固相线 217℃/液相线 220℃(示差热分析);比重 7.4;杂质管理 Pb<0.05%、Cd<0.002%
机械性能(焊料合金):抗拉强度 53.3MPa(24℃)/27.9MPa(105℃);延伸率 46%(24℃)/55%(105℃)
助焊剂与卤素:助焊剂含量 11.5±1.0%、固形分 7.0±1.0%;卤素(氯换算)≤0.02%(对助焊剂全量)、焊膏中 ≤23ppm;卤素种类为溴系——本产品为含卤型,非无卤
印刷性能:抜け率 100%(φ0.5mm 孔、0.3mm 狭缝);印刷 0.4mm、预热 0.5mm 间隙不产生 1mm 以上桥连;粘度 170–210 Pa·s;流动特性 33±5°;印刷后可使用 8 小时;焊球(≥50 μm)≤20 个
可靠性与保证:铜板腐蚀 无;绝缘电阻 常态 ≥1×10¹²Ω、加湿后(40℃/90%RH、168h)≥1×10¹⁰Ω;扩展率 ≥70%(参考);未开封 0–10℃ 保质 6 个月;符合 RoHS;每批附化学成分/粘度/助焊剂含量/氯含量 4 项检查成绩书
熔点 217–220°C
SAC305
抜け率 100%
抗塌落
印刷后 8h 可用
Type4/Type5
📁
L28-145HF
低温无卤型
千住 L28-145HF 是 145HF 系列低温无铅焊锡膏,合金 L28(Sn-35Bi-Cu-Ni),熔点 141–182℃,回流峰值 200–240℃,可在热敏感元件与薄型 PCB 上低温焊接,并显著削减能耗(8 温区 CO₂ 约减 30%、6 温区约减 56%)。低温焊接可抑制 BGA 翘曲引起的 NWO(Non Wet Open,非润湿开路);焊料抗拉强度 81.3MPa、延伸率 54%,芯片级温度循环(TCT)与 SAC305 同等水平。助焊剂为 ROL0,卤素<900ppm(EN14582),连续印刷 8 小时内粘度稳定。
产品定位:145HF 系列低温(Sn-Bi)型;合金 L28=Sn-35Bi-Cu-Ni,熔点 141–182℃;适用于热敏感元件(如 C-MOS 传感器)与薄型 PCB 的低温回流,可省去波峰焊工序、减少工序数与元件耐温成本
合金机械性能:抗拉强度 81.3MPa;延伸率 54%;杨氏模量 38.3GPa;芯片级温度循环(TCT)与 SAC305 同等水平
助焊剂与可靠性:ROL0(J-STD-004B);卤素<900ppm(EN14582)、卤化物 ≤0.02%;铜板腐蚀、铜镜腐蚀测试合格;表面绝缘阻抗>1×10⁹Ω(40℃/90%RH、168h);电化学迁移>1×10⁸Ω 且无迁移(85℃/85%RH、DC50V、1000h)
焊膏物性:Type4 20–38 μm(IPC J-STD-005)、Type5 15–25 μm 可应需提供;助焊剂 11.2%(T4)/11.5%(T5);粘度 190 Pa·s;触变指数 0.60;塌落 冷 0.3mm/热 0.3mm;粘附力>1.0N/24h;焊球 Level 2–3
推荐回流曲线(L28):峰值 200–240℃;50→130℃ <60 秒;130–150℃ 60–90 秒(空气)/60–120 秒(氮气);150℃ 以上 30–90 秒;出口温度<130℃;Type4 为空气回流设计、Type5 为氮气回流设计(O₂<1000ppm)
使用与保存:0–10℃ 未开封 6 个月;回温至少 1 小时(勿强制加热);开封后常温可存 24 小时;搅拌 30–60 秒(防过搅);环境 22–28℃/20–60%RH;连续印刷 8 小时稳定(作业上限 12 小时);印刷后至贴装、至回流各 1 小时内;余膏可再冷藏 1 次;包装 500g 罐/6″·12″ 针筒/DEK ProFlow 卡式
熔点 141–182℃
回流峰值 200–240℃
低温焊接
无卤素
节能减碳
连续印刷 8h
📁
L29-155HF
低温高延展型
千住 L29-155HF 是 GST(Green Soldering Tech)系列低温无铅焊锡膏,合金 L29(Sn-58Bi-0.5Sb-Ni),熔点 140–145℃,可将回流峰值由 240℃ 降到约 170℃。Sb/Ni 微合金化使 Bi 相细化,延伸率达 58%(系列最高),显著改善低温焊点的跌落冲击可靠性;配合新型 155HF 助焊剂(包覆焊粉抑制 Bi 氧化),连续印刷 8 小时粘度不上升、印刷后放置 4 小时仍保持良好回流性,BGA 底部空洞<5%,焊球与润湿性同时改善。助焊剂为 ROL0,卤素<500ppm(EN14582)。
产品定位(GST):低温组装——回流峰值由 240℃ 降至约 170℃,大幅削减 CO₂;适配耐热性弱的元件(传感器、有机 EL)与大型插入元件,可用回流取代波峰焊、减少工序
合金与机械性能:L29=Sn-58Bi-0.5Sb-Ni,熔点 140–145℃;抗拉强度 68.6MPa、延伸率 58%(系列最高);Bi 相细化带来高延展性,改善跌落冲击可靠性(L20 为粗大 Bi 相、脆性大)
助焊剂技术(155HF):新型助焊剂以包覆焊粉抑制 Bi 氧化,减少焊球并改善老化特性;ROL0(J-STD-004B);卤素<500ppm(EN14582);铜板腐蚀、铜镜腐蚀测试合格
工艺窗口:连续印刷 8 小时粘度不上升、回流性不下降;印刷后在 28℃/60%RH 下放置 4 小时仍可良好回流(145HF 同条件 4 小时已劣化);BGA 底部空洞<5%;对 Cu 润湿性良好
推荐回流曲线(L29):峰值>170℃(可低至约 170℃);50→130℃ 30–90 秒;130–150℃ 60–120 秒;150℃ 以上 30–120 秒;出口温度<130℃;O₂<1000ppm;Type4 推荐氮气(空气亦可)、Type5 需氮气
物性与可靠性:Type4 20–38 μm/Type5 15–25 μm;助焊剂 10.5%(T4)/10.7%(T5);粘度 180 Pa·s;SIR>1×10⁸Ω 且无迁移(85℃/85%RH、1000h);未开封 0–10℃ 保质 6 个月;CO₂ 较 SAC305 削减约 22%(8 温区、年 1920 小时实测)
熔点 140–145℃
回流峰值约 170℃
延伸率 58%
卤素<500ppm
BGA 空洞<5%
CO₂ −22%
📁
M40-LS720HF
低成本低银型
千住 EcoSolder Paste M40-LS720HF 系列是为 SMT 工序降本而开发的低成本低银无铅焊锡膏,合金 Sn-1.0Ag-0.7Cu-1.6Bi-0.2In-Sb,熔点 211–222℃。它在把原材料成本压到最低的同时,实现了与行业标准 M705(SAC305)同等的润湿性、焊接品质与接头可靠性,并克服了以往低银焊料“熔点上升、热循环接头强度劣化”两大障碍。液相线低于一般低银合金,可沿用现有 M705 回流曲线;双峰熔融行为有助抑制立碑(Tombstone),并可减少 HIP(枕头效应)。助焊剂 ROL0、卤素<900ppm(EN14582)。
产品定位:为 SMT 降本而生的低银焊锡膏——在最小化原材料成本的同时,取得与 M705(SAC305)同等的焊接性与接头可靠性;克服以往低银焊料“熔点上升”“热循环接头强度劣化”两大障碍。符合 RoHS 与无卤定义
合金与熔点:Sn-1.0Ag-0.7Cu-1.6Bi-0.2In-Sb;固相线 211℃、双峰(1st 215℃/2nd 222℃)、液相线 222℃(DSC);液相线低于一般低银合金,无需更改 M705 现用回流曲线;双峰熔融行为有助抑制立碑;润湿性与零交时间与 M705 同等
助焊剂与化学性能:类型/活性 ROL0(J-STD-004);铬酸银试验 Pass、氟化物点试验 Pass;铜镜试验 Pass、铜板腐蚀试验 Pass(JIS Z 3197);卤素含量<900ppm(EN14582)
电气与物性:表面绝缘电阻 1.0×10⁹Ω 以上(85℃/85%RH、168h);电化学迁移 1.0×10⁹Ω 以上、无迁移(85℃/85%RH、1000h);粘度 190 Pa·s(Malcom)、触变指数 0.60;助焊剂含量 12.0%(金属含量 88.0%);塌落 Cold<0.2mm/Hot<0.3mm
焊粉与印刷性:球形粉末,粒径 Type4(标准,J-STD-005,SEM 与激光法);粘接力初期>1.1N、保持>1.0N 达 24h 以上;扩展率 79%;去润湿等级 2、焊球试验等级 1~2。推荐印刷:开放刮刀式、金属刮刀 60°、速度 30–50mm/s、压力 0.20–0.30N/mm、脱模 1.0–5.0mm/s、滚动直径 10–15mm、22–28℃/30–70%RH
回流与保管:非线性型曲线 峰值 232–255℃(推荐 240℃)、222℃ 以上 40 秒(30–90 秒)、A-B 段 80 秒(140–160→160–200℃、60–100 秒)、升温<4℃/s(至回流)/<5℃/s(至预热);线性型 A 100℃→B 225℃、升温 1.2℃/s(0.8–1.5)。未开封 0–10℃ 密封保质 6 个月;使用前回温≥1h、搅拌 30–60 秒;连续印刷 24h、印刷后至贴装/回流各可放置 8h
熔点 211–222℃
回流峰值 232–255℃
低银低成本
卤素<900ppm
连续印刷 24h
保质 6 个月
📁
M758-GLV-HF
低空洞无卤型
千住 EcoSolder Paste M758-GLV-HF 是面向底部电极元件(QFN、LGA)与 PoP 组装的低空洞无卤焊锡膏,合金 Sn-3.0Ag-0.8Cu-3.0Bi-Ni(SAC305 基础上添加 3.0Bi 与 Ni),熔点 205–215℃。GLV 技术大幅抑制回流后的空洞:空洞试验中 QFN 空洞率由传统品的 34.3% 降至 10.5%,LGA 由 2.72% 降至 1.65%;PoP 头枕(Head-in-Pillow)不良数由最多 27 个降至 0–3 个。助焊剂 ROL0、卤素 Cl/Br<500ppm(EN14582,其他卤素无有意添加),粘度 200 Pa·s,500g 罐装。
产品定位:低空洞(GLV)无卤型焊锡膏——针对底部电极元件(QFN、LGA)与 PoP(BGA)组装的高空洞与头枕(HiP)问题开发;Type4 焊粉 20–38μm,500g 罐装
合金与熔点:Sn-3.0Ag-0.8Cu-3.0Bi-Ni;熔点 205–215℃(DSC)——Bi 添加使熔融区间较 SAC305(217–220℃)更低;粉末球形(SEM),粒径 Type4(20–38μm,SEM 与筛分法)
空洞试验(Void Test):SMIC VOID TEST 基板、钢网 120μm、Cu-OSP、元件 4mmQFN(Sn 镀层、2.1mm)与 19mmLGA(φ0.46mm、0.8mm 间距);空气回流(预热 150–175℃×81s、峰值 239℃、>220℃ 43s)。结果(单因素方差分析、Student t 检验 0.05):QFN 空洞率均值 传统品 34.31%/GLV-HF 10.45%;LGA 均值 2.72%/1.65%——对底部电极元件具有高空洞抑制性能
头枕(Head-in-Pillow)试验:SENJU POP3 基板(FR-4 1.0mmt)、钢网 120μm、Cu-OSP、0.5mm 间距 BGA(SAC305 球、353 引脚)、SAC 凸点表面 85℃/85%RH 老化 48h、空气回流(预热 175–205℃×105s、峰值 235℃、>220℃ 28s)。回流后撬开封装统计 HiP 数:传统品 17–27 个/GLV-HF 0–3 个——大幅减少头枕不良
物性与印刷性(JIS Z 3284/3197):粘度 200 Pa·s(Malcom)、触变指数 0.60、助焊剂含量 11.5%;热态塌落 Max 0.3mm(钢网 200μm、150℃×3min),冷塌落 0.2mm(0.7mm/0.15mm 开缝);润湿与去润湿 Rank 1–2;焊球试验 Rank 1–2(25℃/50%RH、270℃ 焊料浴,初期~24h 均为 Rank 1);粘接力 1.3N
电气可靠性与回流曲线:SIR(JIS Z 3284)85℃/85%RH、偏压 DC45V、测量 DC100V——1000 小时保持>1.0×10⁹Ω 且无迁移生长。推荐回流(浸泡型):预热升温 1–4℃/s,A 140–160℃→B 160–200℃、60–100s(推荐 80s),峰值 225–255℃(推荐 235℃)、>215℃ 30–120s(推荐 40s),冷却>2℃/s;线性型:40℃→215℃ 145s(1.2℃/s),峰值与液上时间同上
熔点 205–215℃
QFN 空洞 10.5%
头枕 0–3 个
卤素<500ppm
焊球 Rank 1
1000h 无迁移
🔩 锡丝型号一览
点击下方型号查看详细参数与特性:
📁
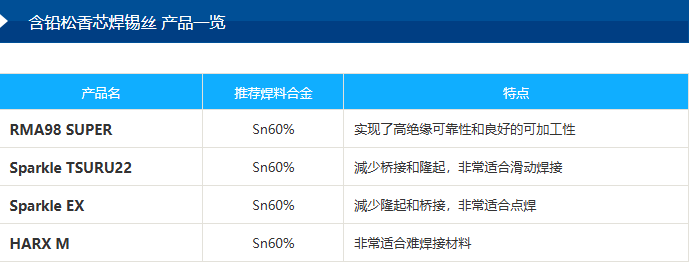
ECO SOLDER RMA98
RMA 助焊剂型
千住 ECO SOLDER RMA98 SUPER P3 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),熔化温度范围 217–220℃、比重约 7.4。RMA 型助焊剂含量 2.7–3.3%,单芯设计、芯剂沿锡丝长度方向连续无空芯;绝缘电阻>1×10¹²Ω、扩展率≥75%,焊后残留物易去除、免清洗。线径 0.3–2.0mm 共 10 档可选;每批附化学成分、助焊剂含量、氯含量、水溶液电阻 4 项分析报告书,自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔化温度范围 217–220℃(参考值);比重约 7.4;杂质管控 Pb<0.05%、Cd<0.002%(RoHS 对应)
助焊剂特性:RMA 型,助焊剂含量 2.7–3.3%;单芯,芯剂沿锡丝长度方向连续一致、不允许有空芯;助焊剂中氯系含量<0.10%;氯化物/溴化物(硝酸银纸试验)合格
焊接性能:扩展率≥75%;铜板腐蚀 对比无异状;铜镜腐蚀 铜膜不完全去除;绝缘电阻>1×10¹²Ω(40℃/90–95%RH、168h);电压加压耐湿 无明显腐蚀;水溶液电阻 1000Ω·m 以上;干燥试验合格、残留物易去除
外观与线径:表面光滑、光泽均匀,无显著划伤/破损/断裂/表面氧化;线径 2.0mm(±0.1)、1.6/1.2/1.0/0.8/0.65/0.6/0.5mm(±0.05)、0.4/0.3mm(±0.03)
包装与标识:线轴卷+热缩膜包装,纸箱每箱 10 个;标签含品名、净重、专利号、保质期限、批号、线径、合金成分、制造商、注意事项、制造国等
品质保证:自制造日起保质 2 年
SAC305 无铅
RMA 助焊剂型
助焊剂 2.7–3.3%
线径 0.3–2.0mm
绝缘>1×10¹²Ω
保质 2 年
📁
ECO SOLDER RMA02
RMA 助焊剂型
千住 ECO SOLDER RMA02 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),熔化温度范围 217–220℃、比重约 7.4。RMA 型松香系助焊剂、单芯结构,芯剂沿锡丝长度方向均匀连续无断芯;助焊剂含量分 P2/P3/P4 三档(1.7–2.3%/2.7–3.3%/3.7–4.3%)。扩展率≥75%、绝缘电阻>1×10¹²Ω,适用于电气电子部件的配线连接。线径 0.3–2.0mm 共 10 档可选;自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔化温度范围 217–220℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
助焊剂规格:RMA 型松香系助焊剂;含量 P2 型 1.7–2.3%/P3 型 2.7–3.3%/P4 型 3.7–4.3%(可按焊接难度选型);单芯结构,芯剂沿长度方向均匀连续、不允许断芯
助焊剂特性:助焊剂中氯含量 ≤0.14%;干燥度试验合格(粉笔粉末可轻易去除);铜板腐蚀试验 不大于对比件;铜镜腐蚀试验 铜膜不完全去除
电气与焊接性能:绝缘电阻 ≥1×10¹²Ω(40±2℃/90–95%RH、168h,取出槽外测定);电压加压耐湿试验 无显著腐蚀;水溶液电阻 ≥1000Ω·m;扩展率 ≥75%
外观与线径:表面光滑、光泽均匀,无显著光泽不良/异物附着/污渍/划伤/裂纹/表面氧化,无显著卷线塌陷;φ0.8mm 以上无接线段;线径 2.0mm(±0.1)/1.6·1.2·1.0·0.8mm(±0.05)/0.65·0.6·0.5mm(参考)/0.4·0.3mm(±0.03)
包装与品质保证:线轴卷+热缩膜包装,纸箱每箱 10 卷;自制造日起保质 2 年
SAC305 无铅
RMA 助焊剂型
P2 / P3 / P4 三档
扩展率 ≥75%
线径 0.3–2.0mm
保质 2 年
📁
ECO SOLDER RMA08
RMA 助焊剂型
千住 ECO SOLDER RMA08 F3 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),熔化温度范围 217–220℃、比重约 7.4。RMA 型松香系助焊剂、单芯结构,助焊剂含量 2.5–3.5%、卤素含量 ≤0.10%,相当于 JIS AA 级/旧联邦规格 RMA 类型(IPC 区分 ROL1)。作业时飞散、烟雾与气味少,焊丝切断性优良;助焊剂软化温度较低,作用更迅速,焊锡润湿铺展更平滑。扩展率≥75%、绝缘电阻≥1×10¹²Ω,适用于电气电子部件的配线连接。线径 0.3–2.3mm 多档可选;自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔化温度范围 217–220℃、比重约 7.4(参考值);杂质上限(质量%)Pb 0.05%、Cd 0.002%、Sb 0.07%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%、In 0.02%、Ni 0.01%、Au 0.005%
助焊剂规格:RMA 型松香系助焊剂,相当于 JIS AA 级/旧联邦规格 RMA 类型,IPC 区分 ROL1;含量 2.5–3.5%;单芯结构,芯剂沿长度方向均匀连续、无断芯,无粘着性
助焊剂特性:卤素含量 ≤0.10%;松香采用低挥发性、低软化点成分,活性剂耐热、不易碳化,作业时飞散、烟雾与气味少、切断性优良;助焊剂软化温度较低,作用更迅速,焊锡润湿铺展更平滑
电气与焊接性能:绝缘电阻 ≥1×10¹²Ω(STM-30-5:40±2℃/90–95%RH、168h,取出槽外测定);电压加压耐湿试验 无迁移发生;水溶液电阻 ≥1000Ω·m;扩展率 ≥75%(STM-33)
腐蚀与干燥度试验:铜板腐蚀试验 合格;铜镜腐蚀试验 不大于标准松香溶液对比件;干燥度试验 合格
外观与线径:表面平滑、光泽均匀,无异物附着,无明显光泽不良/划伤/卷线塌陷;线径 2.3·2.0mm(±0.10)/1.6·1.2·1.0·0.8mm(±0.05)/0.65·0.6·0.5mm(±0.05)/0.4·0.3mm(±0.03)
SAC305 无铅
高可靠性
低烟低飞散
JIS AA 级 · ROL1
扩展率 ≥75%
保质 2 年
📁
Sparkle ESC F3 M705
Sn-Ag-Cu 合金
千住 SPARKLE ESC F3 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),熔化温度范围 217–220℃、比重约 7.4。F3 助焊剂含量 2.5–3.5%、单芯结构,芯剂沿锡丝长度方向连续无断芯;助焊剂中氯含量 0.30–0.49%,活性较强,适用于电气电子部件配线连接的手工焊与烙铁焊。扩展率≥75%、绝缘电阻≥1×10¹¹Ω;线径 0.3–2.0mm 共 10 档可选;自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔化温度范围 217–220℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
助焊剂含量与芯:F3 助焊剂 2.5–3.5%;单芯结构,芯剂沿长度方向均匀连续、不允许断芯
助焊剂活性与腐蚀性:助焊剂中氯含量 0.30–0.49%(活性型,润湿力强);干燥度试验合格(粉笔粉末可轻易去除);铜板腐蚀试验 不大于对比件
电气性能:绝缘电阻 ≥1×10¹¹Ω(40±2℃/90–95%RH、168h,取出槽外测定);电压加压耐湿试验 无显著腐蚀;水溶液电阻 ≥500Ω·m
焊接与外观:扩展率 ≥75%;表面光滑、光泽均匀,无显著光泽不良/异物附着/污渍/划伤/裂纹/表面氧化,无显著卷线塌陷;φ0.8mm 以上无接线段;线径 2.0mm(±0.1)/1.6·1.2·1.0·0.8mm(±0.05)/0.65·0.6·0.5mm/0.4·0.3mm(±0.03)
包装与品质保证:线轴卷+热缩膜包装,纸箱每箱 10 卷;自制造日起保质 2 年
SAC305 无铅
F3 助焊剂
助焊剂 2.5–3.5%
氯 0.30–0.49%
手工焊接
保质 2 年
📁
Sparkle ESC21 F3 M705
Sn-Ag-Cu 合金
千住 SPARKLE ESC21 F3 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),固相线 217℃/液相线 220℃、比重 7.4。F3 助焊剂含量 2.5–3.5%(卤素 0.30–0.49%、溴系活性型);细线径系列,线径 0.3–1.6mm,φ0.3–0.5mm 另有 100g/250g 小卷装;扩展率≥75%、单芯无断芯,适用于电气电子部件的配线连接。专利 JP3027441/US5527628;自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;固相线温度 217℃/液相线温度 220℃(STM-11);比重 7.4;杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%、In 0.02%、Ni 0.01%、Au 0.005%
机械特性:抗拉强度 53.3MPa(常温)/27.9MPa(100℃);延伸率 46%(常温)/51%(100℃);线膨胀系数 21.7ppm/℃
助焊剂规格:F3 助焊剂 2.5–3.5%;卤素含量 0.30–0.49%(溴系);单芯,芯剂沿长度方向均匀连续、不允许断芯;干燥度试验无粘着
电气性能:绝缘电阻初值 5×10¹¹Ω(C-25/75);96 小时加湿后 C-40/95 ≥1×10¹⁰Ω、C-25/75 ≥1×10¹¹Ω;电压加压耐湿试验 无迁移发生;水溶液电阻 ≥500Ω·m;铜板腐蚀试验合格
焊接与外观:扩展率 ≥75%;表面光滑、光泽均匀,无异物附着,无显著光泽不良/划伤/卷线散乱;线径 φ1.6·1.2·1.0·0.8mm(±0.05,1kg 卷)/φ0.6mm(500g)/φ0.5mm(500g·100g)/φ0.4·0.3mm(±0.03,250g·100g)
包装与品质保证:线轴卷+热缩膜包装,纸箱每箱 10 卷;专利 JP3027441(日)/US5527628(美);自制造日起保质 2 年
SAC305 无铅
F3 助焊剂
细线径 0.3–1.6mm
单芯无断芯
保质 2 年
📁
Sparkle ESC21 F4 M705
Sn-Ag-Cu 合金
千住 SPARKLE ESC21 F4 M705 松香芯无铅焊锡丝,合金 M705(Sn-3.0Ag-0.5Cu,Ag 3.0±0.1/Cu 0.50±0.05),熔化温度范围约 217–220℃、比重约 7.4。F4 助焊剂含量 3.5–4.5%,助焊剂中氯含量 0.30–0.49%,单芯无断芯;扩展率≥75%、绝缘电阻≥1×10¹¹Ω;线径 0.3–2.0mm 共 10 档可选;符合 RoHS 指令;自制造日起保质 2 年。
合金与熔点:M705=Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔化温度范围约 217–220℃、比重约 7.4(参考值);杂质上限 Pb 0.05%、Cd 0.002%、Sb 0.10%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%、In 0.02%、Ni 0.01%、Au 0.005%
助焊剂规格:F4 助焊剂 3.5–4.5%;助焊剂中氯含量 0.30–0.49%;单芯,芯剂沿长度方向均匀连续、不允许断芯;干燥度试验合格(粉笔粉末可轻易去除)
电气与焊接性能:绝缘电阻 ≥1×10¹¹Ω(STM-30-5);电压加压耐湿试验 无显著腐蚀;水溶液电阻 ≥500Ω·m;铜板腐蚀试验 不大于对比件;扩展率 ≥75%
外观与线径:表面光滑、光泽均匀,无显著光泽不良/异物附着/污渍/划伤/裂纹/表面氧化,无显著卷线塌陷;线径 2.0mm(±0.1)/1.6·1.2·1.0·0.8·0.65·0.6·0.5mm(±0.05)/0.4·0.3mm(±0.03)
包装与品质保证:线轴卷+热缩膜包装,纸箱每箱 10 卷;符合 RoHS 指令(Pb<0.05%=500ppm、Cd<0.002%=20ppm 以杂质管控);自制造日起保质 2 年
SAC305 无铅
F4 助焊剂 3.5–4.5%
氯 0.30–0.49%
扩展率 ≥75%
保质 2 年
📁
ECO SOLDER ESC640 F3 M35
PFAS-Free 无 PFAS
千住 EcoSolder ESC640 系列是现行松香芯焊锡丝的 PFAS-Free(不含 PFAS 全氟/多氟烷基物质)替代产品:合金与现行品完全相同,助焊剂仅去除 PFAS 成分、松香与活性剂添加量微调,作业性、润湿性、焊接强度及其他可靠性特性均无差异,可直接替换而无需更改工艺。按 JIS Z 3197 全项对比,卤化物 0.36%、水溶液电阻 740Ω·m、扩散率 79.82%,铜板腐蚀/干燥度/绝缘电阻/电迁移全部合格,与现行品同等水平。
PFAS-Free 的实现方式:与现行品(NEO ESC640)相比,合金完全相同;助焊剂材料体系相同,仅去除 PFAS 成分并对松香、活性剂的添加量作微调。作业性、润湿性、焊接强度及其他可靠性特性均无差异
合金与助焊剂:M35=Sn-0.3Ag-0.7Cu 低银 Sn-Ag-Cu 系;助焊剂 JIS Z 3283 A 类(松香系);卤化物含量标准 0.30–0.49%,实测 现行品 0.35%/ESC640 0.36%
电气与可靠性(JIS Z 3197):水溶液电阻 现行品 750Ω·m/ESC640 740Ω·m(标准>500Ω·m);铜板腐蚀 无腐蚀;干燥度 无粘着;SIR 40℃/90%RH ≥1×10¹⁰Ω、85℃/85%RH ≥1×10⁸Ω;电迁移试验 无迁移
焊接工艺窗口:扩散率 现行品 79.58%/ESC640 79.82%(标准>75%,255℃×30 秒、0.3g);润湿面积 烙铁头 320/350/380℃、FR-4 基板、20 点测定,与现行品同等;飞锡与焊球飞溅 与现行品同等
试验条件:SIR/电迁移 梳形电极 JIS Ⅱ 型、测量电压 100V;SIR 168 小时(40℃/90%RH、85℃/85%RH);电迁移 施加 50V、1000 小时、85℃/85%RH;铜板腐蚀 255℃×5 秒;干燥度 40℃/90%RH×72 小时
替换与保证:可直接替换现行松香芯焊锡丝,无需变更焊接工艺参数;保质期 2 年(现行品同为 2 年)。千住说明:上述对比试样为 F3 M705,合金不同会引起数值差异,但 PFAS-Free 品与现行品之间无差异
M35 低银合金
卤化物 0.36%
扩散率 79.8%
与现行品同等
保质 2 年
📁
ECO SOLDER ESC650 F3 M705
PFAS-Free 无 PFAS
千住 EcoSolder ESC650 系列是现行松香芯焊锡丝(CBF)的 PFAS-Free 替代品:合金与现行品完全相同,助焊剂仅去除 PFAS 成分、松香与活性剂添加量作微调,作业性、润湿性、焊接强度及其他可靠性特性均无差异,可直接替换而无需更改工艺。以 F3 M705 对比试样按 JIS Z 3197 全项测试,卤化物 0.071%(现行品 0.070%,标准<0.10%)、扩散率 77.2%(现行品 76.2%,标准>70%),铜板腐蚀、铜镜腐蚀、干燥度、绝缘电阻、电迁移全部合格,润湿面积与飞锡/焊球飞溅均与现行品同等。
PFAS-Free 的实现方式:与现行品(CBF)相比,合金完全相同;助焊剂材料体系相同,仅去除 PFAS 成分并对松香、活性剂的添加量作微调(PFAS 材料:现行品 ○/ESC650 ー)。作业性、润湿性、焊接强度及其他可靠性特性均无差异
合金与助焊剂:M705=Sn-3.0Ag-0.5Cu(SAC305)Sn-Ag-Cu 系;助焊剂成分分类 松香 ○、活性剂 ○(添加量微调)、PFAS 材料 无;卤化物含量标准<0.10%,实测 现行品 0.070%/ESC650 0.071%
可靠性(JIS Z 3197):铜板腐蚀试验 无腐蚀(焊料 1g、255℃×5 秒、40℃/90%RH×72 小时);铜镜腐蚀试验 无腐蚀(助焊剂 25% IPA 溶液、0.05ml、25℃/50%RH×24 小时);干燥度试验 无粘着
电气性能:绝缘电阻(SIR)梳形电极 JIS Ⅱ 型、测量电压 100V、168 小时——40℃/90%RH 下>1.0×10¹¹Ω、85℃/85%RH 下>1.0×10⁹Ω,均合格;电迁移试验 85℃/85%RH、50 小时 无迁移
焊接工艺窗口:扩散率 现行品均值 76.26%/ESC650 均值 77.22%(标准>70%,255℃×30 秒、0.3g),残渣扩展性同等;润湿面积 烙铁头 320/350/380℃、FR-4 基板、预热 0.5 秒、送锡 7mm(10mm/s)、20 点测定,与现行品同等;飞锡与焊球飞溅(送锡 500mm、20mm/s、高度 5mm)与现行品同等
替换与保证:可直接替换现行松香芯焊锡丝(CBF),无需变更焊接工艺参数;有效期 2 年(现行品同为 2 年)。千住说明:本对比以 F3 M705 试样进行,合金不同会引起数值差异,但 PFAS-Free 品与现行品之间无差异
M705 合金
卤化物 0.071%
扩散率 77.2%
与现行品同等
保质 2 年
🔩 锡条型号一览
点击下方型号查看详细参数与特性:
📁
M705
SAC305 标准型
千住 EcoSolder BAR M705 标准无铅焊锡条,适用于电器·电子部件的配线连接。合金 SAC305(Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量),熔解温度范围 217–220℃、比重约 7.4,11 项杂质严格管控;连续铸造/押出/手流多种制法,净重 20kg;符合 RoHS 指令;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量;熔解温度范围 217–220℃(参考值)、比重约 7.4;杂质上限 Pb 0.05%、Cd 0.002%、Sb 0.07%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%、In 0.02%、Au 0.005%、Ni 0.01%
外观要求:表面光滑、光泽均匀,不允许有显著光泽不良、异物附着;不允许有显著划伤、破损、断裂、表面氧化(试验方法 STM-1 外观目视确认)
尺寸与单位重量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约500g
包装与标识:纸箱包装、净重 20kg;纸箱标签 品名/成分/尺寸/批号/制造日/净重/保质期限/制造商/制造国
品质保证与法规:制造每批次实施化学成分检查,自制造日起保质 4 年;符合 RoHS 指令(Pb 0.05%=500ppm、Cd 0.002%=20ppm 以杂质管控)
熔点 217–220°C
杂质 11 项管控
纸箱 20kg
保质 4 年
RoHS 对应
📁
M705E
SAC305 + 微量 P
千住 EcoSolder BAR M705E 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量,并添加微量磷 P 30±20ppm;熔融温度域约 217–220℃、比重约 7.4;8 项杂质按上限管控;连续铸造/押出/手流三种制法,净重 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量,并添加磷 P 30±20ppm;熔融温度域约 217–220℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约400g
包装与标识:净重 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 217–220°C
磷 30±20ppm
净重 20kg
保质 4 年
📁
M705EH
高磷型
千住 EcoSolder BAR M705EH 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量,并添加高含量磷 P 300±40ppm;熔融温度域约 217–280℃、比重约 7.4;8 项杂质按上限管控;连续铸造/押出/手流三种制法,净重 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Cu 0.50±0.05/Sn 余量,并添加磷 P 300±40ppm;熔融温度域约 217–280℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约400g
包装与标识:净重 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 217–280°C
磷 300±40ppm
净重 20kg
保质 4 年
📁
M708
Sn-3Ag标准型
千住 EcoSolder BAR M708 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Sn 余量;熔融温度域约 221–222℃、比重约 7.4;棒状约 10×20×400mm、约 500±50g/本;1 箱净重约 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Sn 余量;熔融温度域约 221–222℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Sb 0.12%、Cu 0.05%、Bi 0.10%、Zn 0.002%、Fe 0.02%、Al 0.002%、As 0.03%、Cd 0.002%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:棒状 约10×20×400mm(厚×宽×长)、约500±50g/本
包装与标识:1 箱净重约 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 221–222°C
Sn-3Ag
净重约 20kg
保质 4 年
📁
M708E
Sn-3Ag + 微量 P
千住 EcoSolder BAR M708E 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Sn 余量,并添加微量磷 P 30±20ppm;熔融温度域约 221–222℃、比重约 7.4;9 项杂质按上限管控;连续铸造/押出/手流三种制法,净重 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Sn 余量,并添加磷 P 30±20ppm;熔融温度域约 221–222℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Cu 0.05%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约400g
包装与标识:净重 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 221–222°C
磷 30±20ppm
净重 20kg
保质 4 年
📁
M708EM
高磷型
千住 EcoSolder BAR M708EM 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Sn 余量,并添加磷 P 80±20ppm;熔融温度域约 221–222℃、比重约 7.4;9 项杂质按上限管控;连续铸造/押出/手流多种制法,净重 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Sn 余量,并添加磷 P 80±20ppm;熔融温度域约 221–222℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Cu 0.05%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约500g
包装与标识:净重 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 221–222°C
磷 80±20ppm
净重 20kg
保质 4 年
RoHS 合规
📁
M708EH
高磷型
千住 EcoSolder BAR M708EH 无铅焊锡条,适用于电气·电子部件的配线连接。合金为 Ag 3.0±0.1/Sn 余量,并添加高含量磷 P 300±40ppm;熔融温度域约 220–280℃、比重约 7.4;9 项杂质按上限管控;连续铸造/押出/手流多种制法,净重 20kg;自制造日起保质 4 年。
合金与熔点:Ag 3.0±0.1/Sn 余量,并添加高含量磷 P 300±40ppm;熔融温度域约 220–280℃、比重约 7.4(参考值);杂质上限 Pb 0.05%(暂定)、Cd 0.002%、Sb 0.10%、Cu 0.05%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约7×20×450mm(厚×宽×长)、500±20g;押出/手流 约11×18×350mm、约400g
包装与标识:净重 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查;自制造日起保证 4 年
熔点 220–280°C
磷 300±40ppm
净重 20kg
保质 4 年
RoHS 合规
📁
M35E
低银型
千住 EcoSolder BAR M35E 无铅焊锡条,适用于电气·电子部件的配线连接。合金为低银 Sn-0.3Ag-0.7Cu 系:Ag 0.27~0.35/Cu 0.70±0.05/Sn 余量,并添加微量磷 P 30±20ppm;熔融温度域约 217–227℃、比重约 7.4;RoHS 适配,自制造日起保证 4 年。
合金与熔点:Ag 0.27~0.35/Cu 0.70±0.05/Sn 余量,并添加磷 P 30±20ppm;熔融温度域约 217–227℃、比重约 7.4(参考值);杂质上限 Pb 0.05%、Cd 0.002%、Sb 0.10%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%(另有 In 0.02%、Ni 0.01%、Au 0.005%)
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:棒状,约 11×13×350mm(厚×宽×长);单支 500±50g
包装与标识:1 箱净重约 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查,试验成绩报告书应要求随货附上;自制造日起保证 4 年
熔点 217–227°C
磷 30±20ppm
RoHS 合规
保质 4 年
📁
M36EM
低银高磷型
千住 EcoSolder BAR M36EM 无铅焊锡条,适用于电气·电子部件的配线连接。合金为低银 Ag 0.30(+0.05/-0.03)/Sn 余量,并添加高磷 P 80±20ppm;熔融温度域约 221–231℃、比重约 7.4;RoHS 适配,自制造日起保证 4 年。
合金与熔点:Ag 0.30(+0.05/-0.03)/Sn 余量,并添加磷 P 80±20ppm;熔融温度域约 221–231℃、比重约 7.4(参考值);杂质上限 Pb 0.05%、Cd 0.002%、Sb 0.10%、Cu 0.05%、Bi 0.05%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%(另有 In 0.02%、Ni 0.01%、Au 0.005%)
外观要求:表面平滑、无异物附着;不允许显著光泽不良与划伤(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约 7×20×450mm(厚×宽×长)、500±20g;押出 约 11×18×350mm、约 500g
包装与标识:1 箱净重约 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查,试验成绩报告书应要求随货附上;自制造日起保证 4 年
熔点 221–231°C
磷 80±20ppm
RoHS 合规
保质 4 年
📁
M24E
高温无铅型
千住 EcoSolder BAR M24E 无铅焊锡条,适用于电气·电子部件的配线连接。合金为无银 Sn-Cu-Ni 系:Cu 0.70±0.05/Ni 0.03±0.01/Sn 余量,并添加磷 P 30±20ppm;熔融温度域约 228–230℃、比重约 7.3;自制造日起保证 4 年。
合金与熔点:Cu 0.70±0.05/Ni 0.03±0.01/Sn 余量,并添加磷 P 30±20ppm;熔融温度域约 228–230℃、比重约 7.3(参考值);杂质上限 Pb 0.05%、Cd 0.002%、Sb 0.10%、Bi 0.10%、Zn 0.001%、Fe 0.02%、Al 0.001%、As 0.03%(暂定运用)
外观要求:表面平滑、光泽均匀,不允许显著光泽不良、异物附着与污渍;不允许显著划伤、割裂、裂口与表面氧化(试验方法 STM-1 目视确认)
尺寸与单位质量:连续铸造 约 7×20×450mm(厚×宽×长)、500±20g;押出/手流 约 11×18×350mm、约 500g
包装与标识:1 箱净重约 20kg;纸箱以标签或印刷标示品名/批号/制造日/净重/保证期限/制造者等信息
品质保证与试验方法:每制造批实施化学成分检查,试验成绩报告书应要求随货附上;自制造日起保证 4 年
熔点 228–230°C
磷 30±20ppm
无银配方
保质 4 年
⚪ 锡球型号一览
点击下方分类查看详细参数与特性:
📁
无铅焊锡球
RoHS 合规
千住 EcoSolder 无铅焊锡球,主要合金成分为 SAC305(Sn-3.0Ag-0.5Cu),符合 RoHS 无铅环保指令要求。球径尺寸精准(常见规格 0.15mm–0.76mm),球形度高,氧化率极低,杂质含量少。广泛用于 BGA、CSP 等先进封装植球工艺,适配回流焊和气相焊等多种再流工艺。
SAC305 无铅
RoHS 合规
BGA/CSP 植球
高纯度
点击下方型号查看详细参数与特性: